 EN


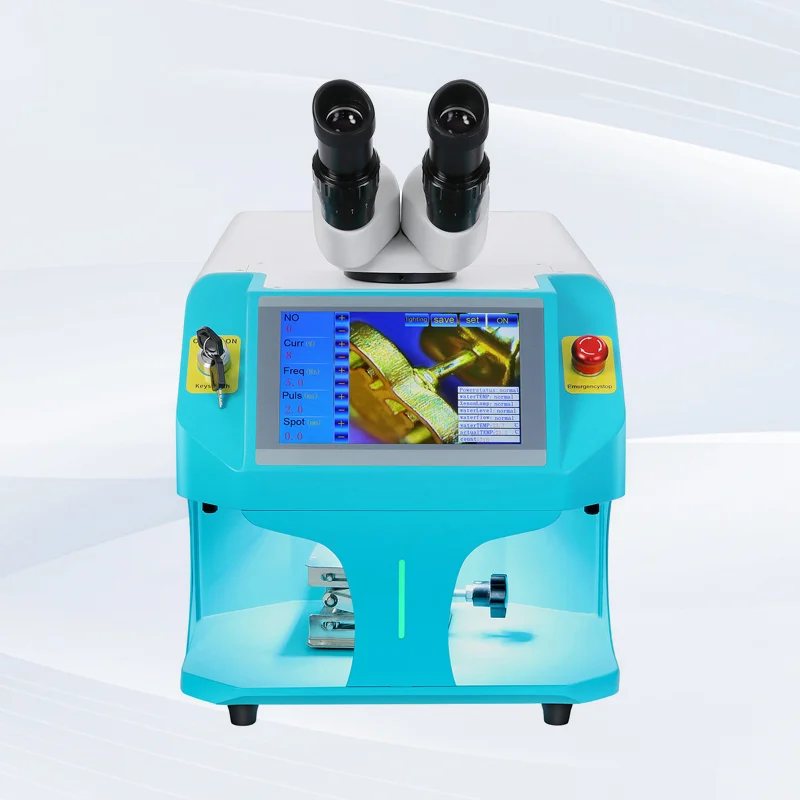
آشکارسازی تغییرات سطح در محیطهای تولیدی صنعتی مدرن
ردیابی قطعات صنعتی بهطور گستردهای متکی بر سیستمهای شناسایی دائمی است که میتوانند در برابر محیطهای عملیاتی سخت، قرارگیری در معرض مواد شیمیایی و سایش مکانیکی در طول چرخههای تولید طولانی مقاومت کنند. هنگامی که مهندسان تولید به دنبال روشهای قابل اعتمادی برای حکاکی اعداد سریال، بارکدها و لوگوها روی زیرلایههای فلزی یا پلیمری هستند، فناوریهای پیشرفته مبتنی بر لیزر بهطور مداوم بهعنوان گزینهای ترجیحدادهشده نسبت به روشهای سنتی ضربهزنی مکانیکی یا اچینگ شیمیایی ظاهر میشوند. با این حال، اصطلاحاتی مانند «مارکینگ»، «اتچینگ» و «انگریوینگ» در صنایع مختلف اغلب بهصورت مترادف بهکار میروند، درحالیکه این واژهها فرآیندهای حرارتی-مکانیکی متمایزی را توصیف میکنند که پیامدهای فیزیکی کاملاً متفاوتی روی ماده دارند. درک این ظرافتهای فنی برای بهینهسازی خطوط تولید کارخانه، اطمینان از انطباق با مقررات نظارتی و حفظ یکپارچگی ساختاری در قطعات مهندسی متنوع ضروری است. علاوه بر این، انتخاب صحیح پارامترهای لیزر از آسیبدیدن قطعات جلوگیری کرده و خوانایی پایدار را در شرایط بسیار سخت تضمین میکند. شرکت ARLLASER با بهرهگیری از تخصص عمیق مهندسی و استانداردهای سختگیرانه تولید، به مشتریان صنعتی جهانی کمک میکند تا دقیقاً نوع لیزر مناسب برای کاربردهای تولیدی خاص خود را انتخاب نمایند.
رمزگشایی از علامتگذاری لیزری برای تضاد سطحی و ردیابی با سرعت بالا
نشانگذاری لیزری روشی برای تغییر سطحی غیرمخرب یا کمتأثیر است که در آن پرتو لیزر تخصصی با لایهٔ بالایی ماده تعامل داشته و ظاهر بصری آن را تغییر میدهد، بدون اینکه عمق قابلتوجهی از ماده را از بین ببرد. با تنظیم پارامترهای عملیاتی مانند فرکانس، چگالی توان و عرض پالس، اپراتورهای صنعتی میتوانند اکسیداسیون محلی، جابهجایی کربن یا عملیات تلیس سطحی را القا کنند که بهراحتی نشانههای تیره یا روشن با контраст بالا ایجاد میکند. این فرآیند بسیار سریع است و بنابراین برای محیطهای تولیدی با سرعت بالا مناسب است که در آن اجزا نیازمند بارکُد دائمی، کدهای ماتریس داده یا برندینگ زیبایی هستند. ازآنجاکه پرتو لیزر عمق ساختاری زیرین فلز را تحت تأثیر قرار نمیدهد، خطر ایجاد ترکهای ریز تقریباً کاملاً از بین میرود. مجتمعهای تولیدی پیشرو از سیستمهای لیزر الیافی دقیق برای اجرای تلیس سطحی با کنتراست بالا روی فولاد ضدزنگ، آلومینیوم و پلاستیکهای مهندسی استفاده میکنند، درحالیکه مقاومت کششی نهایی زیرلایهٔ اولیه حفظ میشود. علاوهبراین، سیستمهای بینایی خودکار اغلب برای بررسی فوری خوانایی کدها روی خط تولید ادغام میشوند تا کارایی کلی جریان کار افزایش یابد.
تسلط بر حکاکی لیزری از طریق جابجایی ماده و عمق لامسهای
حکاکی لیزری دقیقاً بین علامتگذاری سطحی سطحی و برداشتن عمیق ماده قرار دارد و از انرژی حرارتی موضعی برای ذوب و انبساط سریع منطقه هدفگیریشده سطحی استفاده میکند. وقتی پرتو لیزر با ماده تماس میگیرد، گرمای شدید باعث تبخیر و متورمشدن لایههای میکروسکوپی سطحی میشود و بافت ریزی برجسته یا کمی فرو رفته ایجاد میکند که بهراحتی با لمس قابل احساس است. این روش بهویژه برای آلومینیوم آنودشده، برنج و فلزات پوششدار مختلف مؤثر است، جایی که هدف آشکارسازی لایه زیرین متضاد یا ایجاد پایانه لامسهای دائمی است. مهندسان صنعتی اغلب حکاکی را ترجیح میدهند وقتی قطعات در معرض اصطکاک متوسط یا عملیات پسازپردازشی مانند رنگآمیزی و پوششدهی پودری قرار میگیرند، زیرا نمای سطحی تغییریافته چسبندگی مکانیکی را بهطور قابلتوجهی افزایش میدهد. تنظیم دقیق فاصله کانونی و انرژی پالس به اپراتورها امکان میدهد تا عمق حکاکی را تا سطح میکرون کنترل کنند، بدون اینکه مناطق گرمایی تحت تأثیر زیادی در سراسر قطعه ایجاد شود. علاوه بر این، سرهاى اسکن آینهای گالوانومتری مدرن امکان حرکت سریع برداری را در طول فرآیند حکاکی فراهم میکنند تا حجم خروجی بالا حفظ شود.
درک حکاکی لیزر برای از بین بردن زیرلایه و عمق دائمی
وقتی اجزا برای شرایط عملیاتی سختتر—مانند اکتشاف نفت در اعماق دریا، توربینهای هوافضایی یا موتورهای سنگین خودرو طراحی میشوند، علامتهای سطحی به تنهایی اغلب برای ردیابی بلندمدت کافی نیستند. حکاکی لیزری این چالش را با استفاده از پرتوهای لیزری با توان اوج بالا حل میکند که مواد را فیزیکی بخار کرده و از سطح حذف میکنند و شیارها و حفرههای عمیقی را مستقیماً در زیرلایه ایجاد مینمایند. عمق حکاکی بسته به سختی ماده و طول موج لیزر میتواند از صدها میکرون تا چند میلیمتر یا بیشتر باشد. دکتر جولیان ونس، پژوهشگر متالورژی صنعتی، میگوید: «حکاکی با فرسایش عمیق توزیع تنش محلی قطعه را تغییر میدهد و نیازمند بهینهسازی دقیق همپوشانی پالسها و سرعت ج barrاسی پرتو است تا از خستگی ساختاری جلوگیری شود.» این روش دائمی تضمین میکند که حتی اگر قطعه تحت سایش شدید، شنپاشی یا خوردگی قرار گیرد، شمارههای سریال یا کدهای شناسایی حکاکیشده کاملاً خوانا باقی میمانند و در بارهای سنگین از استحکام ساختاری کافی برخوردارند.
انتخاب استراتژیک، ادغام تجهیزات و ارزش تجاری
انتخاب فنآوری مناسب پردازش لیزر نیازمند ارزیابی دقیق ترکیب مواد، نیازهای سرعت تولید و محدودیتهای قابلیت تحمل در محیط است. در حالی که علامتگذاری بر سرعت و تضاد تأکید دارد، حکاکی بافت لامسهای ایجاد میکند و برشزنی مقاومت بینظیری در برابر سایش فیزیکی شدید ارائه میدهد. برای تولیدکنندگان جهانی و توزیعکنندگان تجهیزات، همکاری با ارائهدهندهای مطمئن فناوری برای خودکارسازی بیدرز خطوط تولید و حفظ ثبات کیفیت خروجی امری حیاتی است. ARLLASER بهعنوان یک تولیدکننده پیشرو در صنعت، قادر است سیستمهای لیزری جامع، ادغام سفارشی خودکارسازی و پشتیبانی فنی قابل اعتماد را ارائه دهد. با ترکیب زیرساخت مهندسی قوی و پروتکلهای دقیق کنترل کیفیت، ARLLASER شرکای جهانی خود را قادر میسازد تا خطوط تولیدشان را بهینهسازی کنند، قابلیت ردیابی محصولات را ارتقا دهند و در بازارهای بینالمللی رقابتی به موفقیت تجاری بلندمدت دست یابند.